Artykuł sponsorowany
Jak ustawić stanowisko do wycinania okręgów w szkle, żeby ograniczyć pękanie
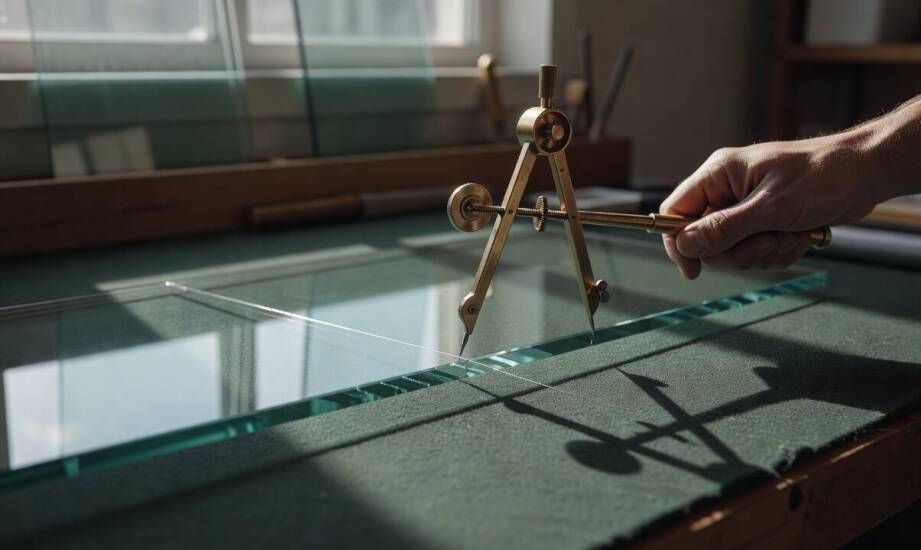
Przy cięciu okręgów w szkle najmniejszy błąd w ustawieniu promienia od razu zwiększa ilość odpadu i wymusza kosztowne poprawki. Warsztaty zajmujące się obróbką tafli płaskich regularnie mierzą się z tym problemem podczas produkcji seryjnej, gdzie liczy się każda minuta robocza. Skuteczna separacja materiału zależy od odpowiedniej konfiguracji blatu. Stabilne stanowisko oraz precyzyjnie dobrane narzędzia szklarskie pozwalają ograniczyć ryzyko pękania materiału i poprawić powtarzalność wyników.
Przygotowanie tafli i stołu roboczego
Podstawą bezpiecznej pracy jest płaska, stabilna i rygorystycznie oczyszczona powierzchnia. Profesjonalne stoły pokryte grubym filcem lub suknem gwarantują równe podparcie całej płaszczyzny i chronią spód przed mikrozarysowaniami. Przed położeniem materiału blat trzeba odkurzyć z najdrobniejszych odłamków. Nawet pojedyncze, niewidoczne zanieczyszczenie pod obciążoną taflą powoduje niebezpieczny nacisk punktowy. Prowadzi to do niekontrolowanego pęknięcia podczas rycia lub późniejszego odłamywania krawędzi.
Samo szkło również wymaga odpowiedniego potraktowania. Przetarcie płaszczyzny czystą ściereczką nasączoną alkoholem izopropylowym usuwa osady i mikrozabrudzenia. Czysta struktura ułatwia równomierne prowadzenie noża i zapobiega niepożądanym uskokom głowicy. Oznaczenie środka planowanego okręgu wykonuje się zmywalnym markerem. Przed przystąpieniem do właściwego cięcia operator sprawdza, czy wokół wyznaczonego punktu zachowano dużo wolnego miejsca na pełne obrócenie ramienia bez zahaczania o ranty stołu.
Ustawienie cyrkla i poprawna technika rycia
Głównym instrumentem do wycinania zaokrąglonych formatów jest cyrkiel do szkła. Narzędzie składa się z mocnej przyssawki stabilizującej środek oraz regulowanego ramienia z obrotowym ostrzem. Po zakotwiczeniu bazy ustala się ramię na ściśle określony promień. Przed aplikacją właściwego nacisku zawsze wykonuje się pełen obrót próbny w powietrzu. Pozwala to jednoznacznie upewnić się, że ścieżka cięcia nie przetnie się z krawędziami lub defektami tafli.
Linię planowanej rysy obficie smaruje się płynem ułatwiającym obróbkę. Substancja tnąca zmniejsza tarcie, wydłuża żywotność kółka widiowego i gwarantuje płynne rozdzielenie struktury. Ostrze prowadzi się jednym, nieprzerwanym ruchem z zachowaniem stałego docisku aż do punktu początkowego. Optymalną siłę poznaje się po charakterystycznym, miarowym szumie kółka. Zbyt lekki przejazd nie osłabi powierzchni, natomiast zbyt mocne dociśnięcie wywołuje mikroskopijne wykruszenia wzdłuż cięcia.
Warsztaty często popełniają błąd polegający na zatrzymywaniu głowicy w połowie okręgu. Ponowny najazd nożem na wyżłobioną rysę niszczy narzędzie i drastycznie pogarsza jakość przełomu. Kolejny problem to poślizg przyssawki bazowej, wynikający z niedokładnego odtłuszczenia szyby. Profesjonalne zakłady opierają swoją produkcję na sprawdzonych rozwiązaniach. Specjalistyczny asortyment, który oferuje hurtownia Polver, obejmuje akcesoria ułatwiające powtarzalną obróbkę w warunkach przemysłowych. Po pomyślnym zamknięciu okręgu wykonuje się serię rys promieniowych, biegnących od linii cięcia do brzegów tafli.
Proces łamania należy rozpocząć natychmiast po zarysowaniu formatki. Odkładanie tego etapu na później prowadzi do relaksacji naprężeń powierzchniowych, co skrajnie utrudnia separację. Zewnętrzne, nacięte segmenty odłamuje się stopniowo przy pomocy odpowiednio wyprofilowanych szczypiec. Po wyciągnięciu gotowego koła jego krawędź pozostaje ostra i wymaga stępienia. Wygładzenie obwodu za pomocą ręcznych szlifierek diamentowych skutecznie usuwa zadziory i przygotowuje okrąg do docelowego montażu.
Wytwarzanie okrągłych elementów szklanych w trybie seryjnym wymaga rygorystycznej dyscypliny technologicznej. O finalnym sukcesie i minimalizacji strat materiałowych decyduje precyzja ustawień, równe podparcie szkła oraz utrzymanie płynności w ruchu głowicy tnącej. Zachowanie prawidłowej kolejności operacji warsztatowych sprawia, że krawędź wyłamanego koła pozostaje nienaruszona i wolna od nieprzewidzianych spękań.
Kategorie artykułów
Polecane artykuły
Diagnostyka aparatów słuchowych – dlaczego jest niezbędna?
Diagnostyka aparatów słuchowych odgrywa istotną rolę w zapewnieniu prawidłowego funkcjonowania urządzeń oraz komfortu ich użytkowania. Regularne kontrole są niezbędne, aby dostosować je do zmieniających się potrzeb pacjentów oraz uniknąć ewentualnych problemów. Indywidualne podejście do każdego przy
Proces technicznego chromowania: kluczowe etapy i technologie
Chromowanie techniczne stali nierdzewnej to proces odgrywający kluczową rolę w różnych branżach przemysłowych. Galwanizacja, szczególnie w kontekście chromowania technicznego, ma istotne znaczenie dla sektora chemicznego, motoryzacyjnego oraz elektrotechnicznego. Nakładanie powłok metalicznych chron